XIAMEN ACEY NEW ENERGY TECHNOLOGY CO., LTD.

Сборка аккумуляторных батарей 18650 и 21700: соображения относительно оборудования и технологического процесса
November 09 , 2026
Аккумуляторы 18650 и 21700 издалека кажутся взаимозаменяемыми, но на производственной линии они ведут себя как совершенно разные продукты. Диаметр и длина ячейки определяют конструкцию держателя, расстояние между ними, изоляцию, доступ для сварки, тепловые характеристики и приспособления, перемещающие ячейки через каждую станцию. В этом руководстве объясняется, что именно меняется при сборке аккумуляторных батарей из элементов 18650 и 21700 и что отделам закупщиков и инженеров следует уточнить перед выбором оборудования.
Цифры в названии цилиндрического элемента описывают его размер: элемент 18650 имеет номинальный диаметр 18 мм и длину 65 мм, в то время как элемент 21700 имеет номинальный диаметр 21 мм и длину 70 мм. Эта небольшая разница отражается практически на каждом приспособлении на сборочной линии. Держатели ячеек, разделительные гребенки, сортировочные лотки, сварочные кондукторы, прижимные инструменты и тестовые контакты изготавливаются под определенную геометрию.
Покупатели иногда предполагают, что линия, созданная под один цилиндрический формат, может работать с другим после быстрой смены программы. На практике механические интерфейсы обычно приходится заменять и повторно валидировать. Чем раньше зафиксирован формат элементов, тем меньше переналадки потребуется для проекта.
Это не значит, что один поставщик не может поставлять оба формата — это значит, что конфигурация должна быть четко специфицирована. Линия, предложенная как «цилиндрическая» без указания определенного размера элементов, типа выводов и топологии батареи, пока не является сопоставимым предложением.
Оба типа представляют собой круглые литий-ионные элементы, используемые в электровелосипедах, электроинструментах, системах накопления энергии и легких электромобилях. Различия, имеющие значение для производства, носят физический и технологический, а не химический характер:
| Фактор | 18650 | 21700 | Влияние на оборудование |
|---|---|---|---|
| Диаметр элемента | Номинально 18 мм | Номинально 21 мм | Отверстия держателей, расстояния и карманы лотков различаются |
| Длина элемента | Номинально 65 мм | Номинально 70 мм | Высота стопки, торцевые пластины и ход контактов различаются |
| Количество ячеек в упаковке | Обычно больше ячеек для данной емкости | Обычно меньше ячеек для той же емкости | Изменяет точки сварки, объем сортировки и время цикла |
| Ток и тепло | Ток распределяется между большим количеством параллельных ячеек | Более высокий ток на ячейку является обычным явлением | Влияет на размеры шинопроводов, качество соединений и тепловой дизайн |
| Оснастка и приспособления | Комплект держателей и кондукторов 18 мм | Комплект держателей и кондукторов 21 мм | Для смены формата требуется замена оснастки и повторная валидация |
| Типичные применения | Электроинструменты, электровелосипеды, накопители энергии, потребительские аккумуляторы | Электровелосипеды, легкий электротранспорт, аккумуляторы повышенной емкости | Топология аккумулятора определяет список станций, а не только сама ячейка |
Рассматривайте это как общее сравнение, а не как спецификацию. Емкость, скорость разряда, форма выводов и химия различаются в зависимости от производителя и модели ячейки, и именно эти детали — а не только название формата — определяют окончательную конструкцию оснастки.
Наиболее частой причиной преждевременного выхода аккумулятора из строя является не сварочный аппарат, а несоответствие ячеек. Перед тем как ячейки будут установлены в держатели, их необходимо измерить и сгруппировать так, чтобы соединенные параллельно ячейки имели максимально близкие характеристики. Напряжение разомкнутой цепи (OCV), внутреннее сопротивление (IR) и, при необходимости, фактическая емкость заряда-разряда являются стандартными параметрами.
Срок службы, тепловыделение и полезная емкость ограничены самой слабой группой ячеек в аккумуляторе. В случае с более крупной ячейкой, такой как 21700, нагрузку несут меньше ячеек, поэтому отдельный нестандартный элемент оказывает пропорционально больший эффект; допуски сортировки и логика распределения по категориям заслуживают такого же внимания, как и параметры сварки.
Для этого этапа оборудование для сортировки и тестирования цилиндрических элементов измеряет и распределяет элементы по лоткам перед их поступлением на сборочные станции. Уточните у поставщика условия испытаний, диапазон измерений, количество каналов и экспорт данных: результаты сортировки полезны только в том случае, если они впоследствии регистрируются для конкретного идентификатора аккумуляторной батареи.
Также уточните, каким образом отсортированные элементы обрабатываются физически. Лотки, питатели и магазины должны соответствовать диаметру и длине элементов; сортировочную машину, настроенную под один формат, нельзя просто перезарядить другим без замены направляющих и контактов.
Цилиндрические батареи строятся на базе системы держателей или разделителей, которая фиксирует положение элементов, сохраняет зазоры между ними и обеспечивает прокладку сигнальных проводников и охлаждения. Поскольку элементы 18650 и 21700 различаются как по диаметру, так и по длине, держатели являются деталями под конкретный формат, а не универсальными расходными материалами.
Батарея 21700 с меньшим количеством более крупных элементов может иметь более простую компоновку держателей, однако токовая нагрузка на соединения и концентрация тепла в ней выше. Изоляцию и пути утечки следует оценивать с учетом реального напряжения батареи и требований целевого рынка, а не просто копировать из более ранней конструкции на 18650.
Соединение — это этап, на котором оба формата наиболее заметно различаются с точки зрения оборудования. Элементы соединяются последовательно и параллельно с помощью никелевых лент, медных шин или композитных коннекторов, соединяемых методом контактной точечной сварки или лазерной сварки. Количество точек сварки, доступная зона сварки и термостойкость элементов изменяются в зависимости от размера элементов и топологии батареи.
Контактная точечная сварка остается распространенным методом для выводов цилиндрических элементов, так как она отличается высокой скоростью и хорошо изучена. Лазерная сварка часто предпочтительна для шин и соединений на большие токи, поскольку она обеспечивает низкое переходное сопротивление при небольшой зоне термического влияния. В обоих случаях энергия сварки, параметры электродов или луча, а также усилие прижима приспособления должны быть аттестованы для конкретных материалов выводов и шин — никель, медь и алюминий ведут себя совершенно по-разному.
Когда в конструкцию входят шины или медные соединения, оборудование для лазерной сварки выводов цилиндрических аккумуляторов следует оценивать по критериям совместимости материалов, контроля сварки и доступа приспособлений для конкретного шага элементов. Спросите, как регистрируются параметры сварки, поскольку сопротивление соединения и протоколы сварки проверяются в первую очередь при расследовании отказов в условиях эксплуатации.
Контроль нагрева требует особого внимания: избыточное тепловое воздействие вблизи выводов элемента может повредить уплотнение или внутренние компоненты. Процесс сварки, который подходит для одной модели элемента, не переносится автоматически на другую, даже в рамках того же номинального формата.
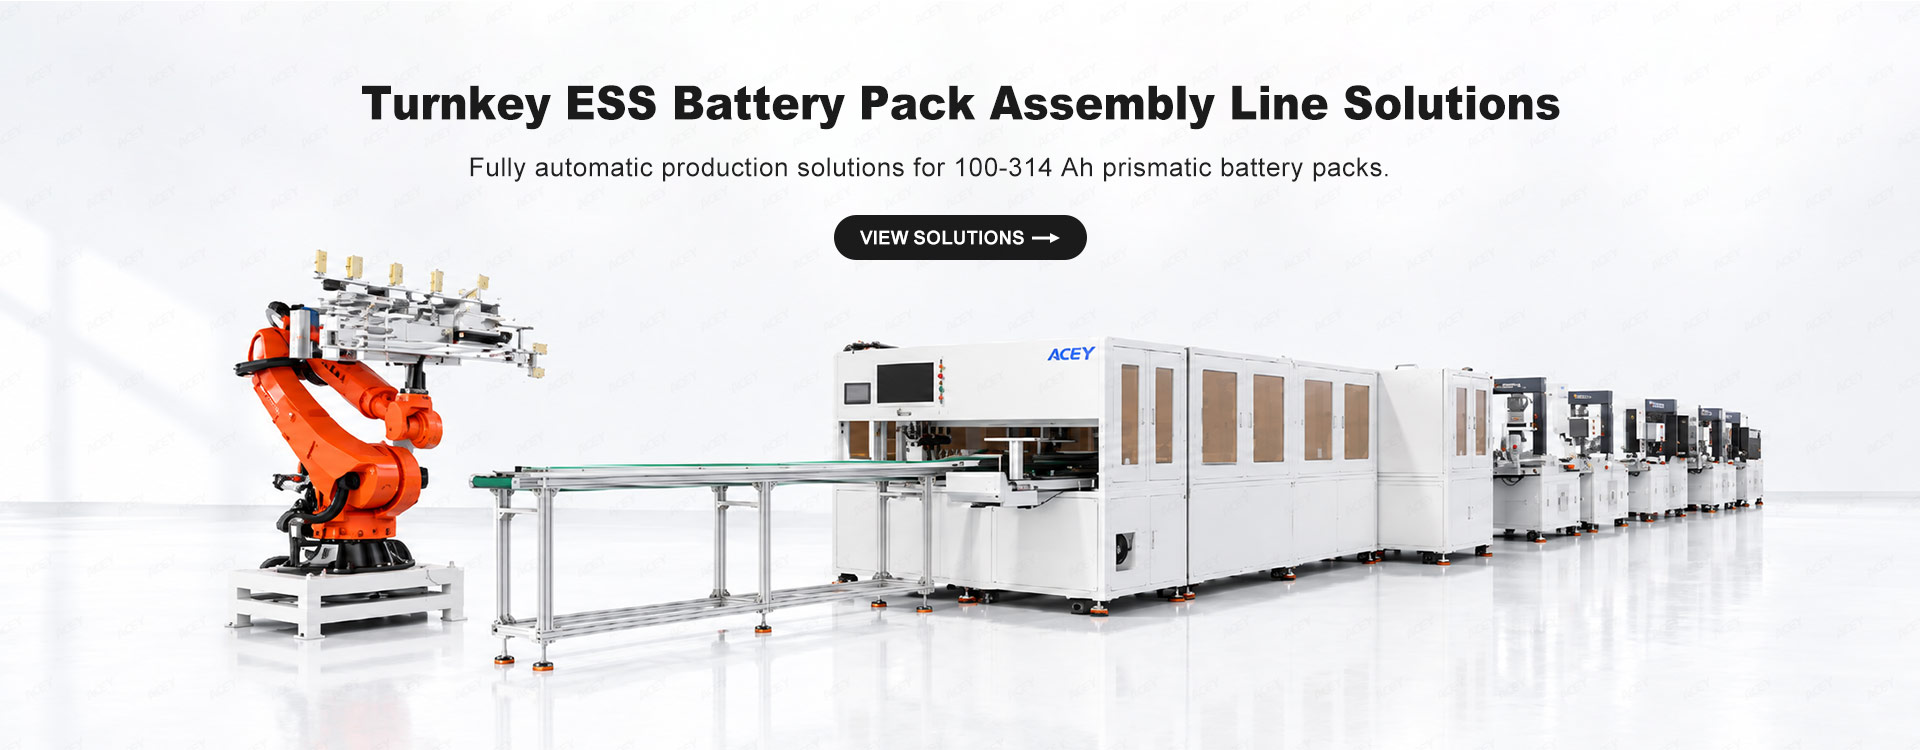
После того как определены формат элементов, топология батареи и метод соединения, можно сформировать перечень станций. Линия для цилиндрических элементов обычно объединяет в единый поток сортировку элементов, установку в держатели, сварку, сборку BMS и жгутов, изоляцию, установку в корпус, испытания заряда-разряда и финальную маркировку.
Линия сборки аккумуляторных батарей 1865018650 battery pack assembly line сконфигурирована под оснастку для круглых элементов и сварочные головки и может поддерживать различные типоразмеры цилиндрических элементов, если в спецификации определены набор технологической оснастки и объем переналадки. Уточните, какие размеры элементов фактически поддерживает заявленный диапазон оснастки и требуется ли для переключения между ними замена оснастки или полная повторная валидация.
Уровень автоматизации — это отдельное решение. Полуавтоматические станции подходят для опытных партий и разнообразных конструкций батарей; полностью интегрированная линия подходит для стабильной крупносерийной продукции, где важны поток материалов, время цикла и автоматический сбор данных. Многие заводы начинают с полуавтоматических линий и добавляют транспортные системы, системы технического зрения и регистрации данных по мере роста объемов производства.
При сравнении предложений попросите каждого поставщика указать формат элементов, топологию батареи и условия испытаний, на основе которых получены показатели производительности. Значение производительности в штуках в час без учета этих условий несопоставимо в разных коммерческих предложениях.
Конструкции различаются, но стандартная линия сборки цилиндрических батарей включает следующие этапы:
Пропуск сортировки или финального тестирования редко допустим для коммерческого аккумулятора. Оба этапа сравнительно дешевы на линии и очень дороги в плане компенсации последствий после отгрузки.
Используйте приведенную ниже таблицу, чтобы проверить, охватывает ли список оборудования поставщика весь технологический процесс и какие элементы зависят от формата.
| Этап | Тип оборудования | Назначение | Зависимость от 18650 / 21700 |
|---|---|---|---|
| Сортировка элементов | Тестер OCV-IR / система сортировки по емкости | Измеряет и распределяет элементы по сгруппированным партиям | Контакты, направляющие и лотки зависят от размера |
| Загрузка в холдер | Холдер элементов / приспособление для установки | Располагает элементы с фиксированным шагом | Максимальная — диаметр и высота штабеля различаются |
| Межэлементное соединение | Аппарат точечной сварки / станция лазерной сварки | Соединяет ленты и шины с выводами | Шаг сварки и доступ оснастки различаются |
| Сборка BMS | Тестер BMS / станция жгутов | Проверяет датчики, балансировку и защиту | Зависит от количества последовательных элементов и топологии батареи |
| Проверка безопасности | Тестер изоляции / диэлектрический тестер | Проверяет сопротивление изоляции перед закрытием | Определяется напряжением батареи, а не только размером элементов |
| Тестирование батареи | Тестер заряда-разряда / комплексный тестер | Циклирует и проверяет готовую батарею | Диапазоны напряжения и тока соответствуют конструкции батареи |
| Прослеживаемость | Сканирование штрихкодов/RFID и ведение журнала данных | Связывает элементы, сварные швы и результаты тестов с ID каждой батареи | Нейтрально к формату, но должно быть определено заранее |
После соединения устанавливаются и проверяются плата BMS, провода датчиков и датчики температуры. BMS — это не просто компонент, который нужно установить: ее каналы выборки, функция балансировки и логика защиты должны быть проверены на готовом блоке до закрытия корпуса.
Затем испытания на заряд-разряд подтверждают емкость и защитные характеристики в заданных условиях, в то время как комплексные тестеры охватывают напряжение, температуру и функции BMS. Для батареи 21700 с меньшим количеством параллельных ячеек отклонения на уровне ячеек проявляются быстрее, поэтому качество сортировки и глубина тестирования тесно связаны.
Проверки сопротивления изоляции и электрической прочности должны быть запланированы до помещения в корпус, особенно для высоковольтных батарей. Уточните, какие стандарты применяются на вашем целевом рынке и какие конкретные модели оборудования имеют соответствующую сертификацию: сертификат на одну машину автоматически не распространяется на всю линию.
Размер ячейки влияет на баланс линии больше, чем ожидает большинство покупателей. Батарея 18650 с большим количеством ячеек имеет больше точек сварки и операций с манипуляциями на один блок; батарея 21700 имеет меньше ячеек, но часто более высокий ток на одно соединение и более жесткие требования к терморегулированию. Ни один из форматов не является автоматически более быстрым.
Для экспортных клиентов линия должна уметь доказывать, что она произвела. Сканирование штрихкодов или RFID связывает каждую партию ячеек с идентификатором батареи; результаты сортировки, параметры сварки, проверки изоляции и записи циклов испытаний сохраняются для этого идентификатора. Это поддерживает аудиты клиентов, работу с гарантиями и анализ отказов в полевых условиях.
Укажите сбор данных с первого дня, а не внедряйте его задним числом. Четко определите границу: собственный интерфейс данных машины, опциональная интеграция программного обеспечения и полноценная MES — это три разные вещи; уточните, что именно входит в коммерческое предложение и в каком формате могут быть экспортированы записи.
Поставщики могут точно рассчитать параметры линии только в том случае, если исходные данные четкие. Подготовьте:
Имея эти входные данные, поставщик может предоставить технологический процесс, список оборудования, объем оснастки и планировку, которые действительно можно сопоставить между различными предложениями.
Часто да, если поставщик заранее определяет диапазон оснастки и объем переналадки. Сами станции являются общими, но держатели элементов, сортировочные лотки, сварочные приспособления и тестовые контакты зависят от геометрии и обычно требуют замены оснастки и повторной валидации при переходе на другой формат. Уточните это перед заказом, а не полагайтесь на предположение, что смены программы достаточно.
Наиболее зависимыми от формата элементами являются держатели и проставки ячеек, сортировочные лотки и направляющие, приспособления для загрузки держателей, сварочные кондукторы и шаг сварки, а также тестовые контакты. Последующая сборка BMS, проверка изоляции и тестирование батарей зависят больше от напряжения блока и топологии, чем только от диаметра ячеек.
Контактная точечная сварка широко используется для цилиндрических выводов и никелевых лент, поскольку она быстра и хорошо отработана. Лазерная сварка часто предпочтительнее для шин и соединений с более высокими токами из-за низкого переходного сопротивления и малой зоны термического влияния. Правильный выбор зависит от материалов выводов и шин, конструкции соединения, термостойкости и требуемого контроля качества сварки.
Rm703, No.223, Qishan North Road, Huli District, Xiamen, Fujian, China
Эл. адрес : allen@xmacey.com
Тел. : +8618950009155
Whatsapp : +8618950009155